Artykuł sponsorowany
Jak przygotować detal po cięciu i gięciu do spawania TIG/MIG/MAG
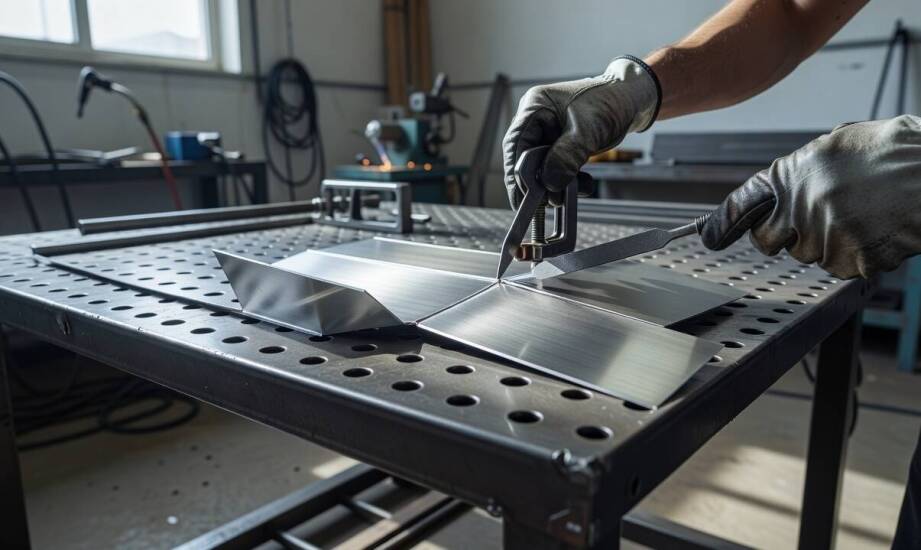
Po wyjściu detalu z operacji cięcia lub gięcia blachy elementy metalowe rzadko nadają się do natychmiastowego, trwałego połączenia. Nawet jeśli krawędzie wydają się na pierwszy rzut oka gładkie, ich powierzchnie często niosą mikroskopijne resztki tlenków, ślady zanieczyszczeń organicznych czy uciążliwe mikronierówności. Zaniedbanie etapu czyszczenia i pasowania uniemożliwia uzyskanie pełnowartościowej spoiny podczas późniejszych prac. Wymagania techniczne rosną wraz ze stopniem skomplikowania projektu, a każda niedoskonałość pozostawiona po wstępnym formatowaniu materiału uwypukla się pod wpływem wysokiej temperatury łuku spawalniczego. Zakład produkcyjny Estimet opiera swoje procesy na zasadzie, że jakość ostatecznego łączenia buduje się już na stanowiskach cięcia i formowania. Właściwe przygotowanie powierzchni, usunięcie gratu oraz weryfikacja wymiarowa ułatwiają płynne przejście detalu do etapu spajania, co gwarantuje płynność procesu produkcyjnego.
Przeczytaj również: Poradnik dotyczący instalacji kominów w nowoczesnych budynkach
Wpływ krawędzi i technologii cięcia na jakość spoiny
Czystość krawędzi oraz precyzyjne pasowanie części to główne czynniki determinujące wytrzymałość mechaniczną i szczelność całego złącza. Niewidoczne gołym okiem zanieczyszczenia mogą znacząco obniżyć jakość spoiny, na co wyjątkowo wrażliwa jest metoda TIG. Proces ten wymaga restrykcyjnego odtłuszczenia oraz mechanicznego usunięcia powierzchownej warstwy tlenkowej, co dotyczy w głównej mierze konstrukcji ze stali nierdzewnej oraz stopów aluminium. Wszelkie pozostałości smarów, chłodziwa czy pyłu po szlifowaniu wprowadzają do jeziorka spawalniczego gazy, które powodują porowatość i osłabiają nośność wyrobu. Sztywne ustawienie łączonych elementów w przyrządach zapobiega ich przesunięciom pod wpływem naprężeń cieplnych, chroniąc docelową konstrukcję przed pęknięciami i brakiem pełnego przetopu. Odpowiednio dobrane szczeliny montażowe gwarantują z kolei właściwe ułożenie materiału dodatkowego w rowku.
Przeczytaj również: Zalety okien aluminiowych w ofercie tanich okien z montażem we Wrocławiu
Stan wyjściowy detalu zależy w dużej mierze od wybranej wcześniej technologii separacji materiału. Ewentualne błędy powstałe na etapie wypalania mocno utrudniają późniejsze prace spawalnicze i wymuszają kosztowne korekty. Elementy wycięte za pomocą wiązki światła często wymagają jedynie drobnej korekty, ponieważ ich krawędzie pozostają gładkie, a strefa wpływu ciepła jest bardzo wąska. Zastosowanie nieodpowiednich parametrów lasera potrafi jednak wygenerować niepożądane przetopienia, wżery lub zadziory na dolnej krawędzi blachy. Plazma pozostawia po sobie znacznie szerszą szczelinę cięcia, twarde narosty żużla oraz o wiele większą strefę wpływu ciepła. Gaz plazmowy nasyca krawędź azotem, co pogarsza spawalność i wymusza dodatkowe szlifowanie obszaru roboczego do czystego metalu. Cięcie strumieniem wody zapewnia chłodną krawędź, ale przy grubszych przekrojach wywołuje zjawisko sfazowania, które potrafi zmienić kąt przylegania części podczas montażu.
Przeczytaj również: Jakie materiały są najlepsze do produkcji rękawic wodochronnych?
Spawanie TIG i MIG/MAG jako zwieńczenie procesu obróbki
Gięcie blach wprowadza do cyklu produkcyjnego dodatkowe zmienne fizyczne, które wpływają bezpośrednio na późniejsze możliwości łączenia elementów. Odkształcenia plastyczne, promienie operacyjne oraz zjawisko sprężynowania powrotnego potrafią całkowicie zmienić dopasowanie geometryczne części. Sprężynowanie powoduje częściowy powrót materiału do pierwotnego kąta po zdjęciu obciążenia z narzędzi prasy krawędziowej. Zjawisko to uwidacznia się wyraźnie przy pracy ze stalą nierdzewną, w której elastyczne odkształcenie przyjmuje zauważalnie wyższe wartości niż w standardowej stali konstrukcyjnej. Zróżnicowane promienie gięcia wymagają wnikliwej kompensacji parametrów już na etapie projektowania detalu. Poprawne wyliczenie rozwinięcia blachy sprawia, że komponenty pasują do siebie swobodnie, co eliminuje konieczność ich siłowego dociskania.
Różne gatunki metali narzucają operatorom odmienne rygory przygotowania powierzchni oraz techniki mocowania przed łączeniem. Aluminium wymusza bezwzględne usunięcie wierzchniej warstwy tlenkowej z użyciem czystych szczotek nierdzewnych lub dedykowanej chemii przemysłowej. Związek ten topi się w temperaturze znacznie przekraczającej parametry topnienia samego stopu bazowego, co przy braku czyszczenia uniemożliwia prawidłowe wtopienie drutu. Stal nierdzewna potrzebuje z kolei starannego odtłuszczenia oraz unikania kontaktu z jakimikolwiek narzędziami używanymi wcześniej do zwykłej stali. Zanieczyszczenie powierzchni obcymi cząstkami żelaza bardzo szybko prowadzi do wystąpienia ognisk korozji wżerowej na gotowym produkcie. Mocowanie detali aluminiowych opiera się na chwytakach odprowadzających nadmiar ciepła, natomiast konstrukcje nierdzewne wykazują wyższą tolerancję na mocne zaciski montażowe.
Klasyczne metody łukowe oraz wysoce precyzyjne spawanie laserowe stanowią etap zamykający obróbkę mechaniczną, mający miejsce tuż przed weryfikacją szczelności i nałożeniem ewentualnych powłok ochronnych. Poprawna realizacja tego zadania zależy od faktu, czy wcześniejsze operacje zrealizowano ściśle z założonymi tolerancjami.
Ostateczny sukces całego cyklu wytwarzania konstrukcji stalowych leży w starannej fazie przygotowawczej, a nie w samym momencie operowania uchwytem. Dokładne pasowanie części, rygorystyczne usunięcie powierzchownych zanieczyszczeń oraz świadome zarządzanie sprężynowaniem decydują o ostatecznej nośności wyrobu. Przestrzeganie technologicznych reżimów na etapie kompletacji detali zabezpiecza produkt przed powstawaniem wewnętrznych wad, oszczędza gazy osłonowe i radykalnie skraca czas przeznaczony na poprawki wykończeniowe. Ścisła kontrola materiału od chwili rozkroju pozwala zachować ciągłość pracy zakładu.
Kategorie artykułów
Polecane artykuły

Wpływ kosmetyków na elastyczność skóry

Jakie materiały są najlepsze do produkcji rękawic wodochronnych?

Geologia inżynierska a stabilność konstrukcji: znaczenie dla województwa warmińsko-mazurskiego
